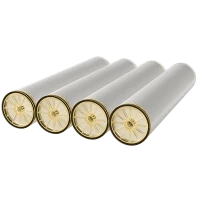
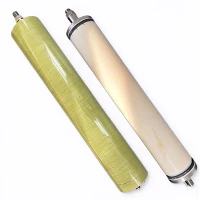
Cauruļveida ultrafiltrācijas membrānas ir galvenais process polimēru vai keramikas izejvielu pārveidošanā par separācijas membrānas elementiem ar īpašu atdalīšanas veiktspēju, mehānisko izturību un stabilu struktūru, izmantojot precīzus fizikāli ķīmiskos procesus. Šo procesu var apkopot šādi: izejmateriāla sagatavošana → atbalsta sagatavošana → atdalīšanas slāņa veidošana → formēšana un konservēšana → pēc-apstrāde un testēšana → moduļa iekapsulēšana.
Izejvielu sagatavošana un membrānas šķīduma sagatavošana Pirmais ražošanas posms ir piemērota membrānas materiāla izvēle, pamatojoties uz tādiem rādītājiem kā mērķa molekulmasas robežvērtība, temperatūras un korozijas izturība un mehāniskā izturība. Parastie organisko membrānu materiāli ir poliētersulfons (PES), polivinilidēnfluorīds (PVDF) un polipropilēns (PP); neorganiskās membrānas galvenokārt sastāv no alumīnija oksīda (Al2O3), cirkonija oksīda (ZrO₂) un titāna dioksīda (TiO₂).
Pēc materiāla izvēles ir nepieciešams precīzi sagatavot liešanas šķīdumu. Kā piemēru ņemot PES vai PVDF, tos parasti sajauc ar šķīdinātājiem (piemēram, N,N-dimetilacetamīdu, DMAC) un piedevām (piemēram, polivinilpirolidonu, PVP) noteiktā masas attiecībā (piemēram, polimērs 10-35%, piedevas 1-20%, šķīdinātājs 50-8%). Maisījumu maisa 50-90 grādu temperatūrā 12-48 stundas, lai nodrošinātu pilnīgu izšķīšanu, kam seko filtrēšana un degazēšana, lai izveidotu viendabīgu un stabilu liešanas šķīdumu.
Atbalsta (pamatcaurules) sagatavošana: Lai atbalstītu trauslo atdalīšanas slāni un nodrošinātu plūsmu, vispirms ir jāsagatavo porainas atbalsta caurules. Ir divi galvenie procesi:
• Organiskā atbalsta caurule: ne{0}}austa auduma lentes, piemēram, poliesters un polietilēns, tiek spirāli uztītas uz metāla centrālās caurules automātiskā cauruļu uztīšanas mašīnā. Pastiprināšana tiek panākta, izmantojot karstās kausēšanas līmi un ultraskaņas metināšanu, veidojot atbalsta cauruli ar iekšējo un ārējo neausta auduma kompozītmateriālu slāni.
• Neorganiskās atbalsta caurules. Izgatavotas no keramikas pulveriem, piemēram, alumīnija oksīda un cirkonija oksīda, šīs caurules tiek sagatavotas kā putras, ekstrudētas, žāvētas un pēc tam saķepinātas augstā temperatūrā, veidojot augstas -stiprības keramikas caurules ar porainu struktūru.
• Atdalošā slāņa veidošanās: Atdalošais slānis ir galvenais faktors, kas nosaka membrānas veiktspēju. Tās veidošanās process galvenokārt ir sadalīts divās kategorijās: mitrās fāzes inversija un kompozītmateriālu pārklājums.
1. Mitrās fāzes inversija (galvenais process): šo procesu plaši izmanto organiskās cauruļveida ultrafiltrācijas membrānās. Sagatavotais liešanas šķīdums tiek vienmērīgi pārklāts uz atbalsta caurules iekšējās vai ārējās sienas, ko pēc tam iegremdē koagulācijas vannā (parasti ūdenī). Fāzu atdalīšana notiek starp membrānas šķīdumu un koagulācijas vannu, apmainoties ar šķīdinātāju un ne-šķīdinātāju, veidojot īpaši plānu atdalīšanas slāni ar asimetrisku struktūru uz atbalsta virsmas. Kontrolējot liešanas šķīduma sastāvu, temperatūru, želejas laiku un atbalsta caurules ūdens ieplūdes leņķi, var precīzi kontrolēt membrānas poru izmēru un plūsmu.
2. Kompozītmateriālu pārklājums: lai uzlabotu membrānas pretapaugšanas īpašības vai sasniegtu īpašas atdalīšanas funkcijas, uz porainā atbalsta virsmas bieži tiek izveidots kompozītmateriāla slānis. Piemēram, pārklājot PVDF atbalsta caurules iekšējo sienu ar hidrofilu PDA (dopamīna) slāni un pēc tam uzklājot GO (grafēna oksīda) nanoloksnes, var iegūt augstas -plūsmas, augstas -atgrūšanas- saliktās nanofiltrācijas membrānas. Keramikas membrānās bieži tiek izmantots daudzslāņu sol-gēla pārklāšanas process, secīgi uzklājot alumīnija oksīda, bēmīta un titāna dioksīda nanosolus uz rupja-poraina pamata, pakāpeniski samazinot poru izmēru no mikrometra līmeņa līdz ultrafiltrācijas līmenim (<100 nm).
Veidošana, konservēšana un pēc{0}}apstrāde
Pēc pārklājuma membrāna ir jāveido un jāsacietē. Organiskās membrānas caurules atdzesē un sacietē, pēc tam pēc vajadzības sagriež standarta garumos. Lai uzlabotu elastību un izturību pret locīšanu, tos dažreiz iegremdē mitrinošā šķīdumā, piemēram, glicerīnā. Keramikas membrānām ir nepieciešama žāvēšana un augstas temperatūras saķepināšana, lai nodrošinātu stipru saikni starp atdalīšanas slāni un balstu, veidojot stabilu hierarhisku poru struktūru.
Kvalitātes pārbaude un kontrole
Katrai produktu partijai tiek veikta stingra kvalitātes pārbaude, lai nodrošinātu veiktspējas atbilstību standartiem. Galvenie rādītāji ietver:
• Pamata veiktspēja: tīra ūdens plūsma zem standarta spiediena (piemēram, 0,1-0,25 MPa). • Atdalīšanas veiktspēja: standarta vielu aiztures ātrums ar specifisku molekulmasu (piemēram, PEG, BSA), lai noteiktu molekulmasas robežvērtību.
• Fizikālās īpašības: izskats, izmēri, sieniņu biezums, mehāniskā izturība un spiediena izturība.
Moduļa iekapsulēšana: pārbaudītās membrānas caurules tiks iekapsulētas, lai izveidotu galīgo cauruļveida membrānas moduli. Iekapsulēšanas process ietver:
1. Gala blīvējums: uzkarsējiet- vai piestipriniet gala vāciņus abos membrānas caurules galos, lai izveidotu slēgtu dobumu.
2. Savienošana: vairāku membrānu cauruļu ievietošana spiedienizturīgā korpusā atbilstoši konstrukcijas prasībām un ieplūdes/izplūdes portu, savienotāju un citu komponentu uzstādīšana.
3. Nobeiguma pārbaude: Iekapsulētā moduļa vispārējās hermētiskuma un spiediena pārbaudes. Kad tas ir kvalificēts, to var uzglabāt kā standarta produktu vai piegādāt lietošanai.